|
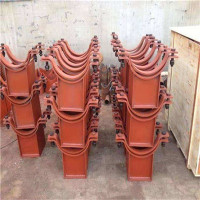
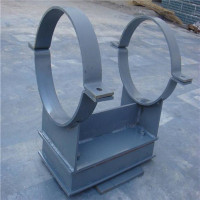
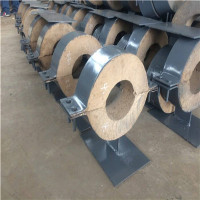
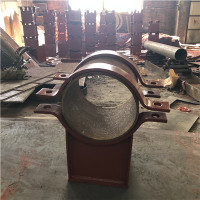
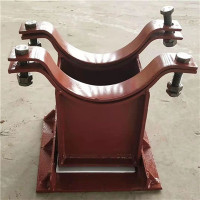
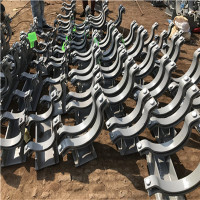
管夹滑动支座制造

收藏
管夹滑动支座制造中频感应加热有很多优点。与火焰炉相比,加热均匀,温度变化始终不超过±20℃,炉温可自动控制(红外温度计)。管夹滑动支座制造对环境的污染、较少的能耗和良好的劳动条件,对于机械化和自动化来说很方便。缺点是空白的尺寸和形状有限制。可以装备更多的传感器,管夹滑动支座制造使用高温箱电阻炉来修理锻造品会。因此,美国省80%以上的锻造企业为了提高加热品质,削减能源消耗采用了中温,所以在热锻造制造中,积极促进中频感应加热,促进焚烧煤炭锻造用加热炉的去除。推进锻造生产现代化,使诱导加热的燃烧损失率达到零。控制在5%以下,通常炉心炉的加热速度为2%~3%,燃煤炉为3。不到5%。如果电感器设计得很好,则其氧化物尺度较松、较薄,且易于去除。因此,在精密温间锻造的制造中,首先,一般选择频率感应加热。诱导加热速度快,加热时间短,氧化比例小,可以提高寿命,管夹滑动支座制造提高劳动生产率。无诱导加热过程中的辐射热、烟雾和高温气体污染,改善车间和工人的工作环境,管夹滑动支座制造创造绿色锻造条件。 |