|
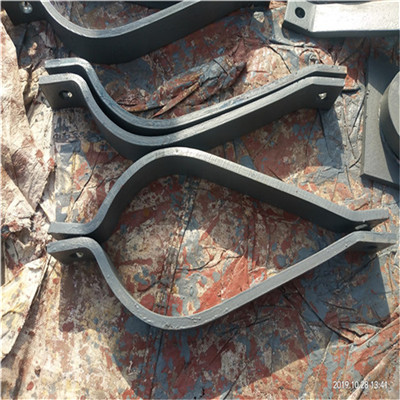
D1长管夹加工

收藏
D1长管夹加工通过以下技术方法实现。该实用模型涉及改进的薄板管钳。在座席管子钳上设置有拉锁和按压片,在拉锁上设置有车辆管通过的内侧袖孔,D1长管夹加工座席管具备从坐垫向下延伸的座席管。按压片设有与螺栓、螺母、螺丝等卡住的按压突起,拉链设有倾斜梁部。D1长管夹加工如果倾斜的梁部分是水平的,则内侧袖孔沿着车辆的倾斜方向配置。从上下开始内侧套管为椭圆形,在内侧套管孔接头的外径的变化中配置有向内侧突出的夹紧边缘。车辆用管道和薄片管用的新的重管钳位具有提供改良后的薄片管钳位的优点,通过设计倾斜梁部11,能够实现以下功能。该高定位性能由倾斜梁部11的钳位缘111和车辆用管20的钳位构成,能够随机避免钳位片管31和D1长管夹加工位置整体,确保实用性。贯穿倾斜梁部11和倾斜椭圆形设计部110更方便。这样,D1长管夹加工在车辆的套管20的情况下,由于车体20没有弯曲,所以在本发明中,可以直接拧入螺母,D1长管夹加工是可以提高螺丝的稳定性。 |